Zmień skonfigurowane wymiary w użyteczną listę elementów ciętych.
Określ listy elementów ciętych z wymiarami wykończenia, nacięciem, przycięciem, długościami zapasów i regułami dotyczącymi pozostałości. Postępuj zgodnie z opracowanymi obliczeniami wykonalności cięcia.
Spis treści
- Zacznij od definicji gotowej części
- Należy oddzielnie przechowywać nacięcie, przycinanie i naddatek
- Sprawdź mały przykład cięcia
- Zdecyduj, co liczy się jako pozostałość wielokrotnego użytku
- Określ, co optymalizacja może zmieniać
- Zachowaj połączenie części z zaakceptowanym zamówieniem
- Czy to samo oprogramowanie może wygenerować BOM i listę elementów ciętych?
- Czy powinniśmy dodać stały procent odpadów?
- Czy program Configurix może wysyłać dane do naszego sprzętu do cięcia?
Lista elementów ciętych opisuje elementy, które fabryka musi wyprodukować. Zestawienie materiałów może opisywać całkowite zapotrzebowanie na materiał, natomiast plan rozkroju przypisuje poszczególne elementy do dostępnych zapasów. Dane wyjściowe powinny być zgodne, ale nie można ich stosować zamiennie. Prawidłowa długość całkowita może w dalszym ciągu powodować niemożliwe ustawienie cięcia.
W przypadku implementacji konfiguratora produktów Configurix określ, w jaki sposób skonfigurowane wymiary stają się wymiarami gotowej części, w jaki sposób wybierany jest zapas i gdzie produkcja sprawdza wyniki. Jest to szczególnie przydatne dla producentów pracujących z profilami, szynami, ramami i innymi produktami wycinanymi ze standardowych długości. Pierwszym użytecznym wynikiem jest możliwa do wyjaśnienia lista części; optymalizacja wymaga dodatkowych ograniczeń i własnych kryteriów akceptacji.
Zacznij od definicji gotowej części
Każdy wiersz listy elementów ciętych powinien identyfikować część, konfigurację źródła, specyfikację materiału, gotową długość i ilość. W stosownych przypadkach dodaj obróbkę końcową, kąt lub orientację. Część z dwoma kwadratowymi końcami nie jest równoważna części wymagającej skosu, nawet jeśli najdłuższy zmierzony wymiar pasuje.
Zgadzam się, w jaki sposób mierzone są wymiary. Komponent skośny można opisać za pomocą długiego punktu, krótkiego punktu lub innego uzgodnionego punktu odniesienia. Rysunek i wiersz listy elementów ciętych muszą stosować tę samą konwencję. Unikaj skrótów, które jeden zespół rozumie inaczej od drugiego, i zachowaj konwencję pomiaru zgodnie z definicją części.
| Pole listy elementów ciętych | Decyzja do podjęcia |
|---|---|
| Materiał i wykończenie | Które pozycje magazynowe są wymienne? |
| Długość ukończona | Które punkty definiują pomiar? |
| Ilość | Czy dotyczy to zestawu, czy całego zamówienia? |
| Zakończ leczenie | Czy oba końce są kwadratowe, zakrzywione lub obrobione maszynowo? |
| Orientacja | Czy widoczna powierzchnia lub kierunek słojów ma znaczenie? |
| Możliwość śledzenia | Które zamówienie i zespół otrzyma część? |
| Sprawdź stan | Kto zatwierdza obliczenia do produkcji? |
Należy oddzielnie przechowywać nacięcie, przycinanie i naddatek
Szczelina to szerokość materiału zużywanego przez cięcie. Przycinanie końcówek usuwa materiał z końcówki przed wyprodukowaniem użytecznych części. Naddatek na obróbkę pozostawia dodatkowy materiał na części do późniejszej operacji. Wartości te należą do różnych etapów i nie należy ich łączyć w jeden niewyjaśniony procent odpadów.
Zapytaj zespół produkcyjny, ilu cięć wymaga proponowany proces. Wygodna formuła, która zakłada jedno cięcie na sztukę, obowiązuje tylko przy podanej konfiguracji. Już przygotowany koniec, wspólne cięcie lub inna sekwencja maszyn może zmienić liczbę. Zapisz założenia i przetestuj je w porównaniu z zamierzonym procesem maszynowym.
Obliczenie powinno również uwzględniać, czy można wykluczyć wadę magazynową, czy mieszane wykończenia mogą mieć wspólny plan i czy maszyna potrzebuje minimalnej długości mocowania. Reguła oprogramowania, która daje matematycznie atrakcyjny wynik, nie jest użyteczna, jeśli operator nie może jej wykonać.
Sprawdź mały przykład cięcia
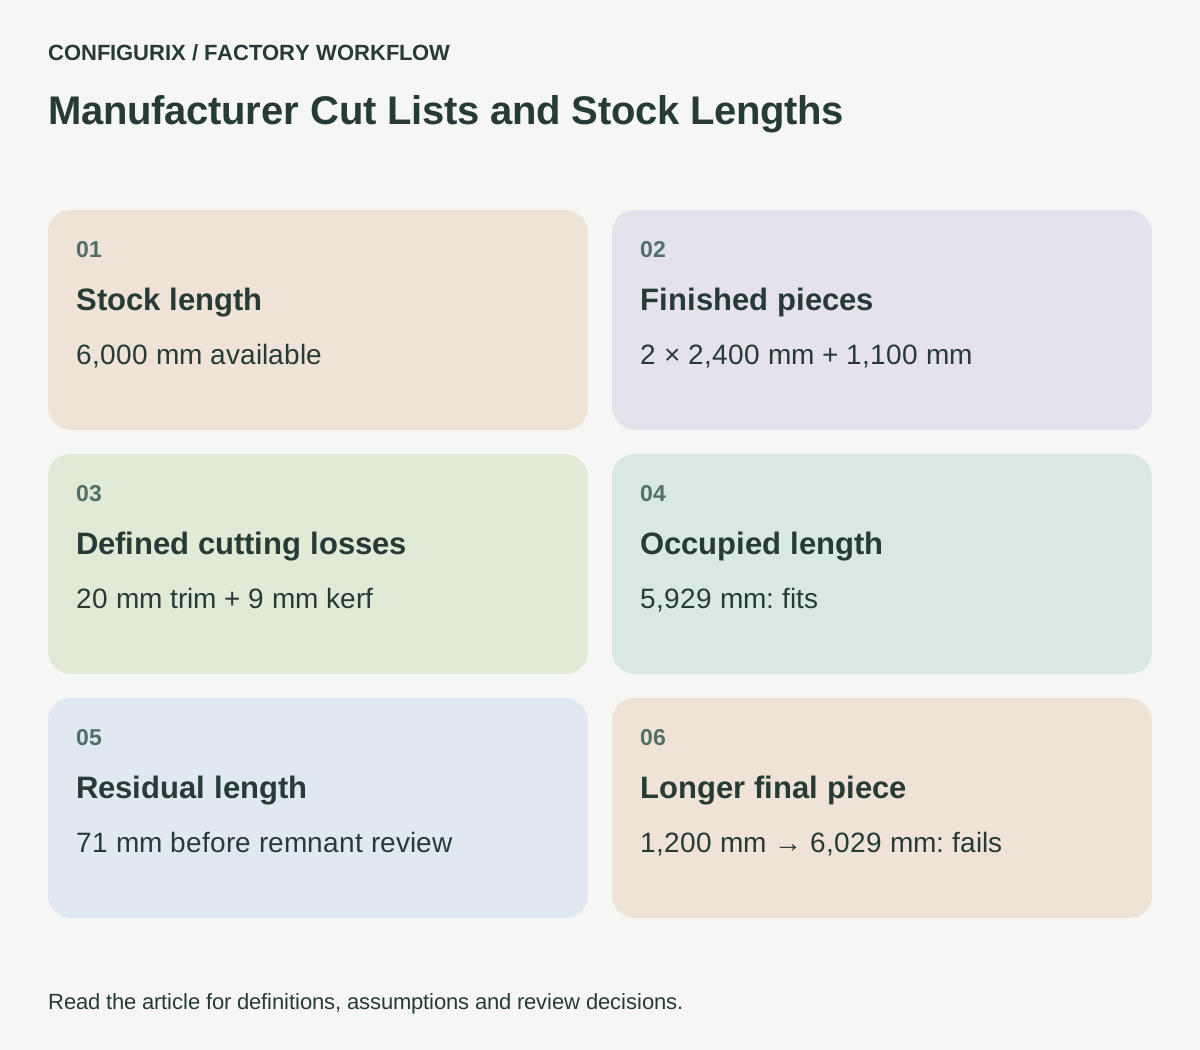
Użyj materiału o długości 6000 mm. Załóżmy, że przycięcie wynosi 10 mm na każdym końcu i nacięcie 3 mm na każdą wyciętą część. Są to zdefiniowane dane wejściowe dla tego ćwiczenia arytmetycznego, a nie zalecane ustawienia maszyny.
Zamówienie obejmuje dwie sztuki o długości 2400 mm i jedną o długości 1100 mm. Gotowe długości wynoszą łącznie 5900 mm. Dodaj 20 mm wykończenia końcowego i 9 mm w przypadku cięć trzyczęściowych. Całkowita zajęta długość wynosi 5929 mm, pozostawiając 71 mm:
6,000 − (2 × 2,400 + 1,100 + 20 + 3 × 3) = 71 mm
Jeśli długość ostatniego elementu zmieni się z 1100 na 1200 mm, zajmowana długość wyniesie 6029 mm. Układ już nie pasuje. Porównując tylko gotowe długości z długością magazynową, nie zauważylibyśmy niepowodzenia: łącznie gotowe elementy mają dokładnie 6000 mm, ale nie ma miejsca na określone straty cięcia.
 Otwórz obraz w pełnym rozmiarze (nowa karta)
Recenzent powinien zobaczyć dane wejściowe, odliczenia i pozostałą długość, a nie tylko ikonę pozytywnego lub negatywnego wyniku. Jeśli metoda produkcji ulegnie zmianie, fabryka może określić, które założenia wymagają aktualizacji.
Zdecyduj, co liczy się jako pozostałość wielokrotnego użytku
Odpady nie nadają się automatycznie do ponownego wykorzystania. Określ minimalną długość użytkową i wszelkie ograniczenia dotyczące wykończenia, uszkodzeń, orientacji lub identyfikowalności. Pozostałość może być wystarczająco długa, ale nie nadawać się do użytku dla widocznego elementu ze względu na oznaczenie lub być niedostępna, ponieważ została zarezerwowana na inne zamówienie.
Jeśli śledzone są pozostałości, podaj im identyfikatory i lokalizację. Zamiast zakładać, że pozostała część z obliczeń dokładnie pasuje do elementu na stojaku, zapisz zmierzoną długość użytkową. Zdecyduj, kiedy zostanie utworzony zapis: kiedy plan rozkroju zostanie zatwierdzony, kiedy cięcie zostanie zakończone lub po potwierdzeniu pozostałości przez operatora. Zdarzenia te mają różny wpływ na dostępność zapasów.
W powyższym ćwiczeniu wartość resztkowa 71 mm nie spełnia fabrycznie zdefiniowanego minimum 300 mm. Inny producent może zastosować inny próg. Oprogramowanie powinno wdrożyć ustaloną politykę i wyjaśnić wynik, a nie przedstawiać jeden próg jako standard branżowy.
Określ, co optymalizacja może zmieniać
Optymalizator cięcia potrzebuje jasnego celu. Minimalizowanie zakupionych długości zapasów, minimalizacja odpadów i minimalizacja przezbrojeń maszyn może skutkować różnymi planami. Priorytety dostaw, partie materiałów i koszt utylizacji resztek mogą mieć większe znaczenie niż najmniejsza suma ścinków.
Zacznij od sprawdzenia wykonalności. Następnie porównaj proponowane plany z małym zestawem porównawczym ze znanymi ograniczeniami. Rejestruj wykorzystane zapasy, nadające się do wykorzystania pozostałości, odpady bezużyteczne i wszelkie dodatkowe konfiguracje. Nie opisuj wyniku jako globalnie optymalnego, chyba że twierdzenie to jest poparte algorytmem, ograniczeniami i metodą weryfikacji.
W przypadku wdrożenia Configurix należy uzgodnić, czy dane wyjściowe zatrzymują się na sprawdzonej liście elementów ciętych, proponują alokację zapasów lub łączą się ze specjalistyczną optymalizacją lub systemem maszynowym. Eksport specyficzny dla maszyny wymaga osobnej specyfikacji technicznej i procesu testowego. Ogólne pobranie arkusza kalkulacyjnego nie jest dowodem zgodności komputera.
Zachowaj połączenie części z zaakceptowanym zamówieniem
Osoba wycinająca komponent powinna być w stanie zidentyfikować złożenie, które tego potrzebuje. Uwzględnij zamówienie, wersję konfiguracji i numer części w pakiecie zadań lub projekcie etykiety. W przypadku części lustrzanych lub ręcznych użyj jasnego odniesienia do orientacji, zamiast polegać na pamięci wzrokowej.
Gdy klient zmieni wymiar po wydaniu listy, zachowaj wcześniejszą wersję i pokaż, których elementów dotyczy to. Produkcja wymaga podjęcia decyzji co do już wyciętych części: ponowne użycie, przeróbka, złomowanie lub zatrzymanie. Ponowne obliczenie nowej listy bez uwzględnienia prac w toku może spowodować zarówno straty materiału, jak i nieprawidłowy montaż.
Czy to samo oprogramowanie może wygenerować BOM i listę elementów ciętych?
Można to uwzględnić w niestandardowym projekcie. Zdefiniuj związek między dwoma wynikami: BOM może identyfikować zakupione zapasy lub zużyty materiał, podczas gdy lista elementów ciętych identyfikuje gotowe elementy i wymiary ich przetwarzania.
Czy powinniśmy dodać stały procent odpadów?
Tylko w celach uzgodnionych z fabryką. Procent planowania może pomóc we wczesnym oszacowaniu, ale nie dowodzi, że konkretny plan rozbioru pasuje do dostępnych zapasów.
Czy program Configurix może wysyłać dane do naszego sprzętu do cięcia?
Przenieś do wykrywania obsługiwany interfejs urządzenia lub specyfikację pliku. Proponowane połączenie, metoda walidacji i zatwierdzenie operatora muszą mieć zakres i zostać przetestowane pod kątem tego sprzętu.
Połącz tę dyskusję z reguły ilościowe dla konfigurowalnego BOM-u i przewodnik wdrażania konfiguratora produktu. Zabierz ze sobą sprawdzoną listę elementów ciętych, katalog zapasów i ograniczenia maszyny, aby pierwsza wersja zawierała precyzyjną definicję użytecznej wydajności.
Połącz konfigurację ze sposobem działania Twojej fabryki.
Przynieś swój katalog produktów, regulamin cenowy i aktualne dokumenty. Możemy zdefiniować wdrożenie konfiguratora produktów wokół decyzji i połączeń systemowych, których potrzebują Twoje zespoły.
Omów przebieg pracy w fabryce →Powiązane artykuły
Zapoznaj się z kosztem skonfigurowanej ceny.
Połącz materiały, operacje, konfigurację i pakowanie BOM, aby uzyskać wycenę. Porównaj marżę, marżę i rabaty, korzystając z przykładowego kosztu fabrycznego.
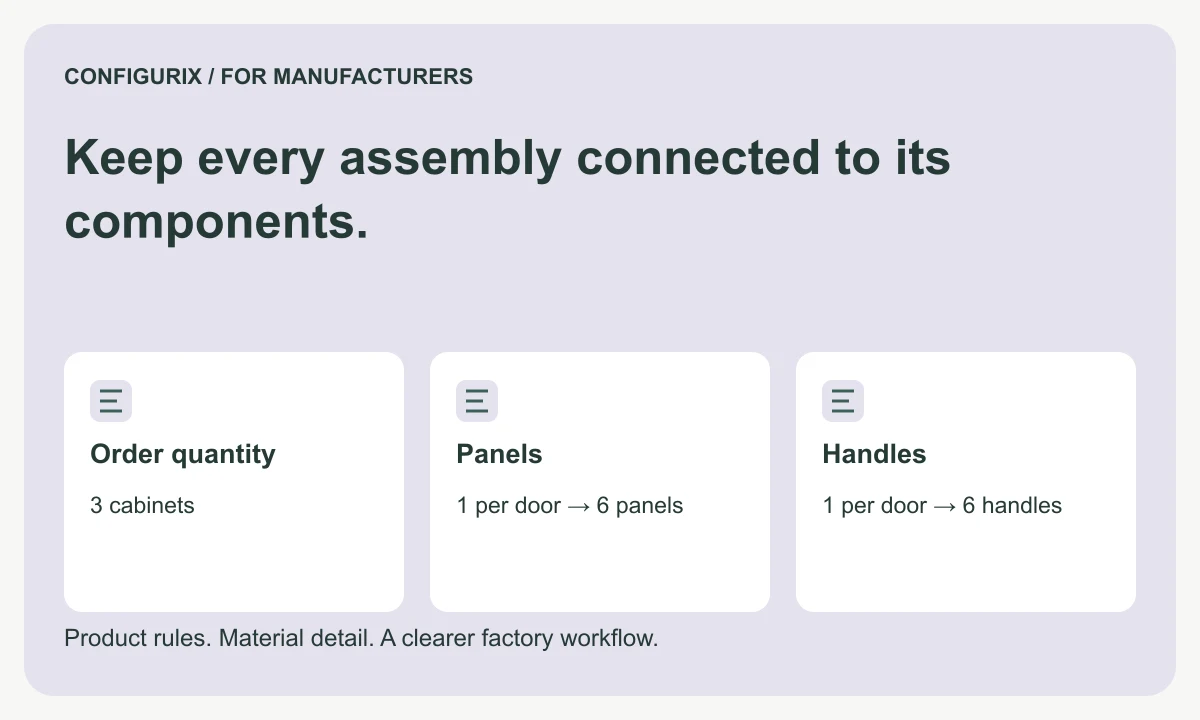
Utrzymuj połączenie każdego złożenia z jego komponentami.
Planuj wielopoziomowe konfigurowalne zestawienia komponentów z ilościami montażu, zakupionymi zestawami, dziedziczeniem opcji, identyfikowalną agregacją i wersjami komponentów.
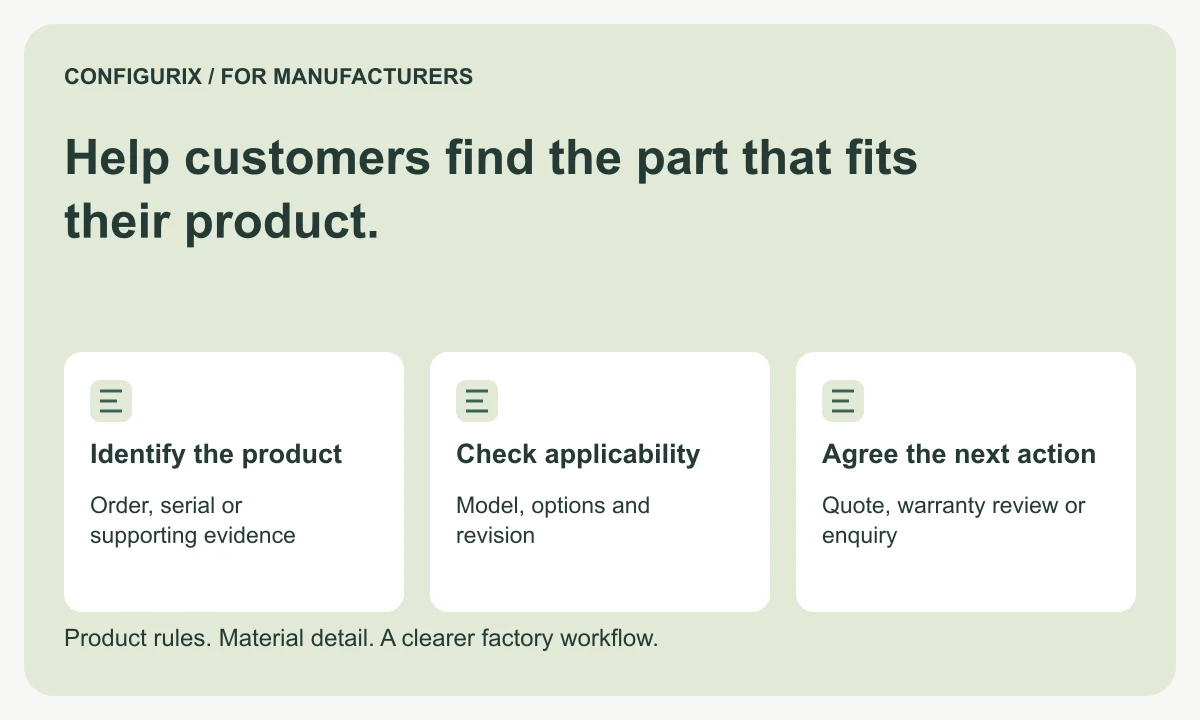
Pomóż klientom znaleźć część pasującą do ich produktu.
Zaplanuj portal części zamiennych producenta zawierający identyfikację produktu, konfiguracje historyczne, kompatybilność zamienników i sprawdzone zgłoszenia serwisowe.
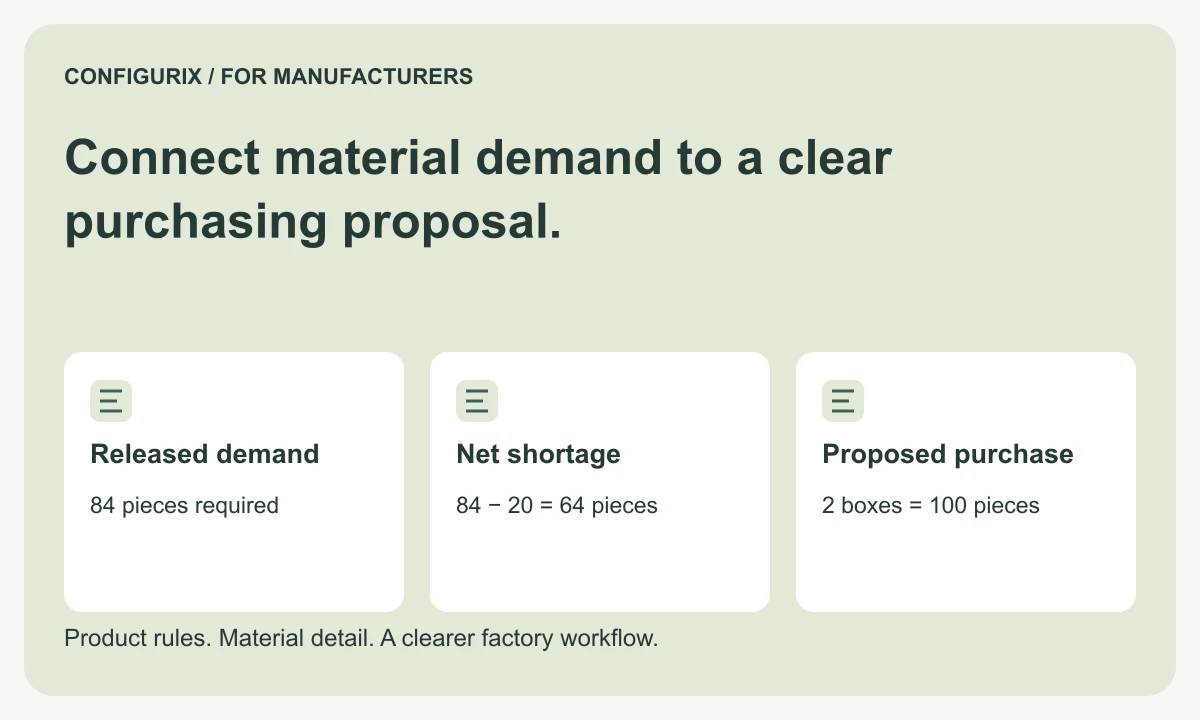
Połącz zapotrzebowanie materiałowe z jasną propozycją zakupu.
Połącz skonfigurowane wymagania materiałowe z jednostkami zakupowymi, dostępnymi zapasami, zaokrągleniami wielkości opakowań i zatwierdzonymi zamiennikami za pomocą praktycznego przykładu.